Artykuł sponsorowany
Dlaczego kontrola czystości decyduje o integracji hydrauliki z centralnym smarowaniem w maszynach przemysłowych
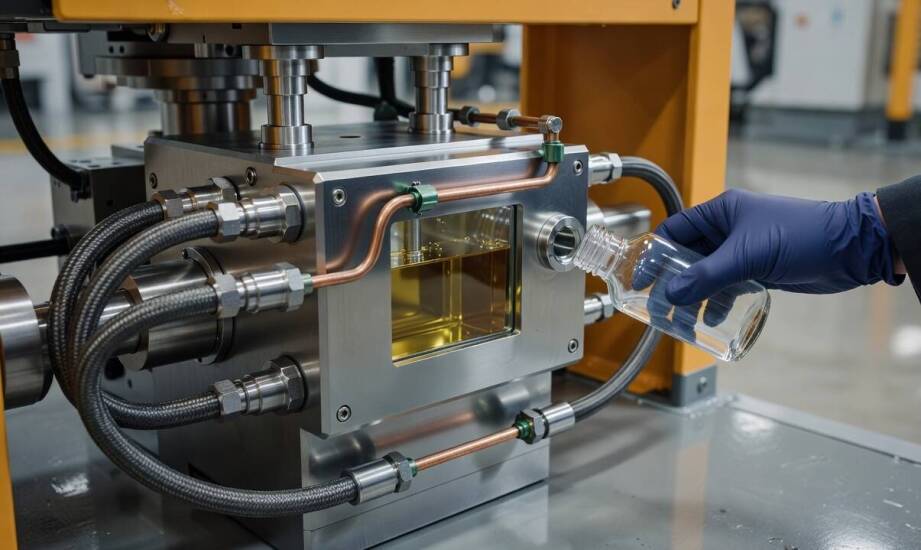
W maszynach przemysłowych łączących systemy napędów cieczowych z centralnym smarowaniem pierwsze oznaki problemów często wynikają z zanieczyszczeń wprowadzanych podczas napraw, remontów lub codziennej eksploatacji. Brud, wilgoć oraz resztki materiałów montażowych trafiają do obwodów i inicjują procesy zużycia, które z czasem przybierają na sile. Zignorowanie podstawowych zasad czystości podczas serwisowania jednej strefy maszyny szybko odbija się na sprawności pozostałych podzespołów, prowadząc do kosztownych przestojów na liniach produkcyjnych.
Przeczytaj również: Dlaczego warto wybrać program księgowy dla spółki z o.o?
Źródła zanieczyszczeń i ich migracja między obiegami
Zanieczyszczenia cząstkami stałymi odpowiadają za większość awarii układów hydraulicznych. Pochodzą one z wewnętrznego zużycia elementów, opiłków metalu powstających podczas obróbki, pyłu z otoczenia oraz pozostałości po pracach serwisowych. W środowisku przemysłowym hydraulika siłowa dzieli przestrzeń roboczą z wieloma innymi instalacjami, co znacząco ułatwia krzyżową migrację brudu. Obecność wody w oleju zwiększa ryzyko korozji, emulgowania oraz utleniania medium, przy czym dopuszczalny poziom wilgoci zależy od aktualnej temperatury roboczej i specyfiki zastosowanego środka smarnego. Sztywny próg nie istnieje, dlatego nawet niewielkie ilości kondensatu wymagają stałego monitorowania. Powietrze dostające się przez nieszczelności lub podczas napełniania prowadzi do szkodliwego zjawiska kawitacji.
Przeczytaj również: Sklejarki do kartonów – czy warto postawić na używane modele?
W układach centralnego smarowania szkodliwe drobiny wprowadzane są przeważnie podczas uzupełniania zbiornika głównego. Dzieje się tak, gdy operatorzy używają zanieczyszczonych narzędzi lub otwartych pojemników. Przypadkowe zmieszanie ze sobą niekompatybilnych smarów powoduje ich stwardnienie i tworzenie trudnych do usunięcia zatorów.
Przeczytaj również: Wpływ regulacji wysokości odkładania na efektywność procesów przemysłowych
Zanieczyszczenia przemieszczają się między różnymi obiegami maszyny przez wspólne punkty serwisowe, nieszczelności uszczelnień lub podczas błędnie przeprowadzanej wymiany medium. Cząstki metaliczne i krzemionka działają jak pasta ścierna na delikatne elementy pomp, zawory suwakowe oraz moduły dozujące. Skutkuje to przyspieszonym zużyciem gładzi cylindrów, zacinaniem suwaków elektrozaworów oraz drastycznym skróceniem żywotności łożysk i prowadnic. Kiedy zanieczyszczenia dostaną się do obiegu, pompa roznosi je po całym systemie. Brud ostatecznie zatyka tłoczki progresywne rozdzielaczy. Wymusza to nierównomierne dawkowanie środka smarnego na węzły tarcia, co kończy się zacieraniem mechanizmów i awarią całej maszyny.
Filtracja, odpowietrzanie i procedury kontrolne
Oczyszczanie bocznikowe oraz dokładne odpowietrzanie zbiorników pomagają utrzymać klasę czystości oleju na wymaganym poziomie ISO 4406. Filtry główne chronią układ przed dużymi drobinami, natomiast systemy typu offline skutecznie wyłapują cząstki o wielkości poniżej pięciu mikrometrów. Regularne pobieranie próbek badawczych z wyznaczonych punktów pozwala stale monitorować zawartość wody, kwasowość oleju oraz ogólną liczbę zanieczyszczeń stałych. Oprócz diagnozowania samej cieczy roboczej, technicy analizują również parametry pracy pomp pod kątem spadków ciśnienia. W przypadku dozowników smaru kluczowe staje się stosowanie czystych materiałów eksploatacyjnych o odpowiedniej klasie konsystencji NLGI. Równie ważne jest prawidłowe odpowietrzanie całych linii po każdym napełnieniu układu. Taki proces pozwala wyeliminować pęcherze powietrza hamujące swobodny przepływ gęstego środka smarnego do odległych punktów tarcia maszyny.
Całkowite rozdzielenie stref obsługi obu systemów znacząco ogranicza ryzyko zanieczyszczenia krzyżowego. Napełnianie zbiorników musi odbywać się przez specjalistyczne filtry wlewowe z ominięciem otwartych lejków, które błyskawicznie zbierają pył z zakurzonego otoczenia hali produkcyjnej. Do uzupełniania gęstszych mediów zaleca się wykorzystanie odpowiednich pomp beczkowych, wyposażonych w filtry na ssaniu i tłoczeniu. Harmonogram prac konserwacyjnych przewiduje badanie laboratoryjne próbek co około 250 do 500 motogodzin pracy urządzenia. Nawet prosta inspekcja wizualna przed dolewką potrafi zapobiec uszkodzeniu pompy zębatej, wielkogabarytowego siłownika i mniejszych elementów wykonawczych.
Wpływ procedur na stabilność procesów przemysłowych
Utrzymanie dwóch odrębnych obwodów – cieczowego układu napędowego oraz układu centralnego smarowania – wymaga rygorystycznej dyscypliny czystości. Niezawodność maszyny zależy od zachowania całkowitej szczelności, systematycznej filtracji bocznikowej oraz standaryzacji codziennych czynności serwisowych. Rozdzielenie narzędzi dla każdego z tych systemów oraz wdrożenie powtarzalnych inspekcji pozwala wydajnie zredukować przestoje wywoływane przez zanieczyszczony olej lub stwardniały smar.
Przedsiębiorstwo Utech Technics zajmuje się projektowaniem, produkcją i serwisowaniem instalacji napędowych oraz pneumatycznych dla przemysłu. Firma wykorzystuje biuro projektowe oraz rozbudowany park maszyn CNC do realizacji zleceń z branży maszynowej, metalowej i motoryzacyjnej. Podmiot z dwudziestopięcioletnim doświadczeniem w grupie branżowej opiera procedury na normach ISO 9001 oraz ISO 45001, dostarczając między innymi zintegrowane rozwiązania układów dozowania SKF.
Kategorie artykułów
Polecane artykuły

Jakie są etapy diagnostyki chorób oczu w profesjonalnym gabinecie okulistycznym?

Dlaczego warto wybrać hotel nad morzem Gdańsk na organizację bankietów?

Jak stalowe budki wpływają na zdrowie i rozwój młodych zwierząt?
